slogan

Technican Blog adalah blognya Orang orang tehnik..

Labels

Monday, 8 June 2015

SIMBOL SIMBOL DALAM PENGELASAN.


        Untuk mempermudah dalam pelaksanaan , maka di buat pembakuan cara memberikan instruksi dari pihak desainer kepada pihak pelaksana dengan memakai sstem simbul simbul.
Simbul simbul tersebut secara internasional telah di sepakati ,sehingga pihak pelaksana di manapun akan mudah mengerti instruksi - instruksi yang di maksud oleh pihak desainer . Di bawah ini di uraikan bagaimana mengerti simbul simbul tsbt,


SIMBUL SIMBUL KAMPUH LAS.


                      SQUARE GROVE
                                                                                (Kampuh segi 4
                                                                                   kampuh lurus)


      SINGLE DAN DOUBLE BEVEL.(Kampuh V- tunggal dan ganda )                                


    SINGLE DAN DOBLE BEVEL GROVE (Kampuh bevel tunggal ganda )


   SINGLE DAN DOUBLE U-GROVE (Kampuh U- Tunggal dan Ganda )


  SINGLE DAN DOUBLE J- GROVE ( Kapuh J- tunggal dan ganda)


   SINGLE FLARE DAN DOUBLE FLARE GROVE (Kampuh corong tunggal dan ganda)


  Sama dengan di atas hanya tipe lain


TIPE TIPE SAMBUNGAN


TIPE TIPE PENGELASAN


SUMBER, x spreh
                 petunjuk kerja las SW.

Wednesday, 3 June 2015

JANGAN GUNAKAN PERALATAN LISTRIK YANG RUSAK

PASTIKAN PERALATAN LISTRIK AMAN SEBELUM DI GUNAKAN

             Dalam kehidupan kita sehari hari kita tak kan lepas menggunakan peralatan yang berhubungan dengan listrik. baik di dalam rumah tangga maupun pada saat kita bekerja baik di kantor, maupun bekerja di lapan di suatu perusahaan ,
Dalam menggunakan nya kita hendaknya selalu was pada dan harus berhati hati karena kesalahan ataupun keteledoran sedikit saja akan berakibat kerugian pada diri kita baik nyawa maupun harta benda.

Maka hendaknya kita selalu berpikir tentang keselamatan diri kita dalam bekerja yang menggunakan peralatan listrik, kita harus selalu memastikan dahulu peralatan yang hendak kita pakai dalam keadaan aman sebelum di gunakan.bagaimana cara memastikannya...?

Yang akan kita contohkan di sini ialah hal hal yang biasa kita lakukan sebelum menggunakan peralatan listrik di tempat kerja '
Periksalah secara berkali dan pemeriksaan rutin (harian) sbb;

       - Pastikan label inspksi yng di lakukan oleh orng yang berkompeten biasanya departement Electrik,
          Atau yg biasa kita sebut di tempat kerja ialah (tagging) masih berlaku.tagging di pasang biasanya
          pemeriksaan rutin secara berkala, dan sudah ada pernyataan dari orng yng terkait memasang tagging
          bahwa alat tersebut bisa di gunakan dan aman.
       - Periksalah terlabih dahulu dari kerusakan kerusakan yg bs kita lihat sebelum di gunakan, seperti retak,
          pecah dll.
       - Pastikan grounding system sudah terpasang pada tempatnya.
       - Periksa Exstention cable dari kerusakan kerusakan seperti, tersayat , terkelupas , terbakar , atau
          sambungan yang kendor pada stecker.

Bahaya dan resiko yang mungkin terjadi karena peralatan listrik yang tidak aman adalah tubuh kita ketika menjadi penghubung arus listrik. Inilah yang di namakan Kesetrum , atau tersengat arue listrik.
Resiko tersengat arus listrik bervariasi dari kejutan kecil, cidera ringan bahkan fatality.sekecil apapun yang namanya bahaya tersengat arus listrik tidak bisa di anggap main main, atau remeh.
gerakan remeh ketika tersengat arus listrik bisa sangat berbahaya yaitu bisa cidera atau bahkan fatality bila terjatuh dari ketinggian.

Untuk menghindari resiko pekerjaan listrik apa yang harus kita lakukan. pastikan sebuah peralatan listrik |Aman untuk di gunakan dan sebelum di gunakan dengan melakukan inspecsi terlebih dahulu. kita yang mau memakainya hendaknya tidak ada salah nya bila kita melakukan pengecekan ulang , dan memastikan apakah peralatan Yg menggunakan arus listrik tersebut dalam keadaan aman dan layak pakai.

Jenis inspeksi yang kita ketahui ada dua yaitu;
   
      - Inspeksi berkala
      - dan inspeksi harian.
Inspeksi berkala di lakukan oleh orang orang yang berkompeten di bidang kelistrikan, yang biasa kita sebut
Electrik Departement.
Inspeksi Harian di lakukan oleh orang yang mau memakai peralatan tersebut sebelum menggunakan nya.

Contoh pealatan Listrik ;

Peralatan listrik Porteble.

    Piranti ini adalah peralatan listrik yang dapat dimpindah pindah dengan mudah pada saat di gunakan pada waktu masih terhubung dengan suplay arus listrik
contohnya ;
                   - Gergaji listrik pemotong.
                   - Bor tangan Portable Listrik.
                   - Vacum cleaner.
                   -  Gerinda tangan listrik.


Peralatan Stasioner.

    Piranti / peralatan Listrik yang merupakan piranti permanen atau piranti yang beratnya lebih dari 18 kg dan tidak mempunya handle untuk di jinjing.
Contohnya ;
     
                    - Air conditioner.
                    - Water Cooler.
                    - Lemari Es.
                    - Microwave.


Ingat lah selalu Keselamatan kita sebelum menggunakan peralatan peralatan listrik karna bahaya akan mengintai kapan saja dan dimana saja bila kita tidak berhati hati...yang pasti ....!!!!
" Lakukan pre inspection sebelum menggunakan peralatan listrik...."


Sumber; x sprech
             She hh

Sunday, 31 May 2015

JENIS JENIS KESALAHAN LAS DAN PENYEBABNYA.


       Bagi seorang Welding Inspector atau Pemeriksa las,Yang harus sangat penting di perhatikan adalah ada atau tidak nya cacat atau kesalahan dalam suatu proses Penyambungan Pengelasan, cara mendeteksi cacat dan cara menemukan adanya cacat pada hasil dari suatu Las lasan.
Cara mengatasi atau cara memperbaikinya dan cara mencegah supaya jngan terjadi pengulangan serupa terhadap kesalahan dalam melakukan proses Pengelasan.
Kesalahan kesalahan Las dapat di bagi Sbb;

               - 1. Kesalahan Yang Supervisial (terlihat Mata )
               - 2. Kesalahan Yang tidak dapat di Lihat dengan Mata (Internal Defect )

1.Kesalahan yang supervisial ( Terlihat ).

Jenis jenis kesalahan ini meliputi :

A. Undercutting

     
    Sisi sisi Las mencair dan masuk ke dalam Alur Las.sehingga parit di kanan kiri Alur Las yang mengurangi ketebalan bahan.Hal ini di sebankan oleh terlalu tingginya temperatur sewaktu melakukan proses pengelasan yg diakibatkan karena pemakaian arus yang terlalu besar dan ayunan Electroda yang terlalu pendek.


B. Weaving Fault

      Bentuk Alurnya bergelombang Sehingga ketebalannya tidak merata.
Hal ini disebabkan karena cara pengelasan terlalu goyang (gerakan Electroda terlalu besar.)


C. Surface Porosity

     Adalah Lubang- lubang Gas pada permukaan las laan yang biasanya di sebabkan oleh;

      - Kampuh yang kotor.
      - Electroda yang basah.
      - Gas yang berasal dari bahan yang mengandu-
         ng Galvanis
      - Temperatur Udara sewaktu melakukan Prose-
         ses pengelasan terlalu lembab (Basah ).

D. Fault Of Electrode Change (Kesalahan penggantian Electroda).

    Bentuk Alur lasnya menebal pada jarak tertentu yang di akibatkan oleh pergantian Electroda.
Tukang las (Welder) yang belum begitu ahli pada permulaan proses pengelasan , umumnya pada saat mulai pengelasan gerakan electrodanya (Kawat Las) terlalu pelan.


E. Weld Spatter (Percikan percikan Las).

     Proses Alur las terlalu kasar dan penuh dengan percikan percikan slag/las.
hal ini di sebabkan Karena :

          - Arus yang terlalu Besar.
          - salah Jenis Arus.
          - salah dalam Polarisasi.


F. Alur Las Terlalu Tinggi.

      Biasanya bentuknya sempit dan menonjol ke atas.
Hal ini di karenakan Oleh ;

       - Arus yang terlalu Rendah.
       - Electroda yang terlalu dekat dengan bahan.


G. Alur las Terlalu Lebar.

     Bisa kita lihat apa bila Alur las terlalu besar dengan perbandingan tebelnya Plat yang di Las.
hal ini di sebabkan karena proses pengelasan di lakukan terlalu lamban.


H. Alur Las tidak beraturan..

     Hal ini di sebabkan oleh seorang juru las yang melakukan pengelasan tanpa dasar ketrampilan dan pengetahuan tentang las. sehingga letak Electroda (kawat las) kadang kadang terlalu tinggi, dan kadang kadang terlalu menempel pada bahan yang akan di las.


I. Alur Las Terlalu Tipis (cekung).

     Hal ini di akibat kan karena proses pengelasannya terlalu cepat.


J. Retak Longitudinal permukaan.

       Keretakan ini biasanya terletak di daerah sumbu Alur dan memanjang sumbu,keretakan di sebabkan oleh;

       - Pembedaan material yang menyebabkan     pertumbuhan kristal dalam bahan las atau karena terjadinya Air Hardening sewaktu las mendingin ( Kerapuhan ).
       - Disebabkan oleh besarnya tegangan di dalam bahan akibat jenis bahan atau sisa tegangan sebelum pengelasan , serta tegangan akibat pengkerutan.

K. Retak Transversal ( Melintang sumbu)

      Hal ini di sebab kan oleh hal serupa pada retak Longitudinal,hanya arahnya tegangan saja yang berbeda.
juga dikarenakan stress corrosin ( Korosi tegangan).


2. Kesalahan Yang Non Visual (Tak Tampak).

Diantaranya adalah ;

A. Dasar concave ( Cekung ).


      Hal ini terjadi di karenakan pada pengelasan pertama terjadi pencekungan. ini di sebabkan karena arus terlalu besar , sehingga sebagia bahan jatuh ke bawah, atau juga karena kecepatan las terlalu tinggi pada pengelasan pertama.


B. Dasar berlubang lubang.

       Pada pengelasan pertama hal ini di karenakan karena posisi electroda terlalu dalam sewaktu sewaktu melakukan proses pengelasan pertaman dan arusnya terlalu besar.


C. Dasar berjanggut.

    Pada dasar Las tampak bahan las berlebihan sehingga menyerupai janggut.
juga pada las Overhead dapat terjadi hal yg sama. untuk hal yg terdahulu di sebabkan oleh letak Electroda yang terlalu dalam pada pengelasan pertama sementara weld travel terlalu l;amban.
Untuk hal yang ke dua di sbb kan karena pergerakan Electroda yanga salah dan travel lamban.


D. Incomplate penetration.


     Adalah pproses pengelasan pertama yang tidak tembus ke bawah. hal ini dei sebabkan ole4h oleh beberapa hal yaitu ;

     - letak electroda sewaktu pengelasan pertama
        terlalu tinggi.
     - sewaktu pengelasan pertama , arus yang di -
        pakai terlalu lemah.
     - jarak sisi sisi kampuh terlalu rapat.


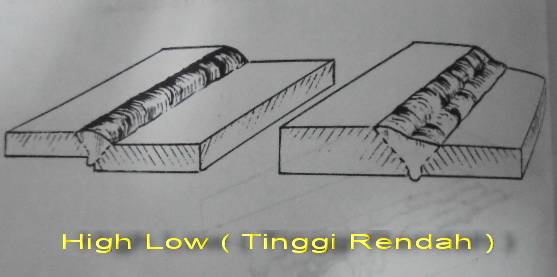
D. High Low ( Tinggi Rendah ).

     Ini adalah suatu pengelasan yang sisi sisi kampuhnya tidak terlalu dalam satu bidang datar.
hal ini di sebabkan karena dua hal yaitu ;

      - Letak bahan yang tidak sama rata sewaktu me
         melakukan proses Fit-Up.
      - tebal atau ukuran bahan yang berbeda.


F. Retak Kaki Burung (Bird claw crack)

    Keretakan yg menyerupai bentuk jari jari pada kaki burung.
Hal ini biasa terjadi pada proses pengelasan plate tipis, di sini ahir electroda (sewaktu pengelasan di hentikan) tidak di pertebal lagi , atau di tambah bahan.
Akibatnya sewaktu mendingin terjadi pengerutan yang mengakibatkan bentuk retak tersebut.


        Untuk beberapa jenis kesalahan yang supervisial dapat dengan mudah di deteksi karena berada sebelah luar bahan seperti jenis jenis kesalahan pada item yg kita bahas tadi.
        sedangkan untuk jenis jenis kesalahan pada dasar las lasan pada umumnya hanya dapat di lihat setelah las lasan di balik (untuk pekerjaan jenis plate) atau pada ujung ujung sambuangan pipa.

      Untukmtempat tempat lain yang tidak dapat di lihat langsung dengan mata, dapat menggunakan alat bantu seperti misalnya,Introscope ataupun alat NDT .


sumber.X sprech
            Petunjuk kerja las (SW).


Sunday, 24 May 2015

KENALI ENERGI BERBAHAYA DI LINGKUNGAN KERJA.


       Mengenali energi berbahaya pada pekerjaan yg akan  kerjakan di lingkungan kerja  sangatlah penting., oleh sebab itu biasanya para pekerja di area Tambang sudah di bekali pelatihan tentang bagaimana melakukan proses pengisolasian dengan benar. Ada 5 Energi berbahaya yg berhubungan dengan operasional yg biasa di lakukan di tambang.yaitu, Energi Mekanikal,Energi listrik,Energi Kimia,Energi Panas,dan Energi Radiasi.
       Kelima Energi ini harus di isolasi agar tidak mrnimbulkan cidera diri pekerja dan juga rekan,yg memperbaiki peralatan atau melakukan pekerjaan yg menggunakan energi- Energi tersebut.
Berikut ulasan tentang kategori energi energi tsb,

1. ENERGI MEKANIKAL

  
    Energi ini berupa energi Gravitasional,Energi tersimpan, Energi hidrolik dan  Energi pneuatik.
Bila kita akan memperbaiki peralatan atau installasi yang mempunyai minimal salah satu dari empat energi ini , lakukan Isolasi terhadap sumber energi itu agar kita dan orang lain terhindar dari kecelakaan dan peralatan yang rusak tidak semakin perah kerusakannya.


2. ENERGI LISTRIK


        Energi Listrik di sini yang kita maksud adalah , bisa dalam bentuk jaringanyang beraliran listrik atau Arus sisa.
Energi listrik di anggap berbahaya bila mana Aliran listrik dapat menciderai pada waktu melewati tubuh.Oleh karena itu sebelum melakukanpekerjaan yang berhubungan dengan listrik kita harus melakukan Isolasi agar cidera akibat sengatan listrik dapat di hindari.
        Secara umum pengisolasian energi Listrik dapat di lakukan dengan pemutusan Aliran Listrik melalui circuit Breaker pada switch board kemudian lakukan sampai kepada proses pengelok yakni pemasangan Padlock.
Untuk pekerjaan arus tinggi dan menengah ikuti prosedur pengisolasian dengan benar.Contoh di Unit Houltruk ******ada kenaikan arus dari 24 volt sampai dengan 105 atau lebih untuk proses kerja Injector dan hal itu perlu di ketahui oleh kita untuk lebih waspada.Untuk unit Houlpak Energi listrik yg di hasilkan /di gunakan sekitar 2000Volt atau lebih dan juga mempunya ampere yg cukup tinggi sehingga sangat berbahaya bagi rekan yang belum kompeten untuk melakukan pekerjaan di unit tersebut.kontrol yang ada adalah hanya orang yang di tunjuk yang boleh melakukan pekerjaan yang berkaitan dengan energi tersebut.

3. ENERGI PANAS


    Energi ini bisa dalam bentuk Suhu yang terlalu panas maupun terlalu dingin.Energi panas ini menjadi berbahaya apabila energi panas yang ada melebihi kemampuan tubuh kita untuk mnerima suhu yang di hasilkan sumber energi.
Cidera karena energi panas ini biasanya di sebut Terbakar. Untuk menghindari cidera terbakar energi panas yang ada harus di Isolasi.contoh, Kita harus waspada terhadap energi Panas yang ada di unit seperti Exhaust Manifolt dan air radiator yang sering menyembur ke bagian tubuh dan hal ini juga banyak pengalaman Accident di lingkungan kerja kita.

4. ENERGI KIMIA


     Energi ini di anggap berbahaya ketika berisi bahan bahan yang dapat menyebabkan Cidera atau penyakit melalui kontak yang berupa Penghirupan, penyerapan ,Pencernaan.
Bahan - bahan kimia biaanya Diklarifikasi menurut sifatnya,antara lain, Korosif , Mudah terbakar , Beracun , Oksidasi , dan Mudah Meledak.
Karena sifat - sifat berbahaya tadi , bila kita melakukan pekerjaan yang berhubungan dengan bahan Kimia, lakukanlah Isolasi sumber energi.
     Hal yang penting yang belum kita sadari dari survey yg telah di lakukan adalah kurangnya kesadaran dalam hal penyimpanan bahan kimia tersebut, seperti WD 40 dll.
Untuk lebih memahami bahaya/ resiko maka kita harus mengetahui MSDS (Material safety Data Sheet ) nya yang dapat di peroleh dari atasan di mana kita bekerja, atau dari penjual produck bahan tsb.

5.ENERGI RADIASI


     Sumber Radiasi atau Radioktif di anggap berbahaya pada saat sumber energi ini mengeluarkan sejumlah energi yang menyebabkan perubahan structure Molekuler tubuh atau dengan kata lain merusak organ Tubuh.
Karena sifat nya yang tidak kasat mata dan parahnya cidera yang di sebabkan oleh Radiasi ini, Pasti isolasi sumber energi radiasi ini di lakukan dengan benar dan hanya oleh Karyawan yang berwenang untuk melakukan.contoh sinar X Tray atau sinar Pengelasan Listrik berbahaya bagi anggota Tubuh Kita.
Pemahaman kita terhadap energi berbahaya sangatlah di butuhkan , hal ini untuk menjamin bahwa kita aman dan terisolisasi dengan baik dari Energi tersebut maka Tidak ada salahnya kita mempelajari dan mengetaui dari berbagai sumber apapu, baik buku maupun dari sumber lainnya, yang berkaitan dengan pengisolasian,


TAATI & PATUHI PROSEDUR PENGISOLASIAN DENGAN BENAR & AMAN.

A. ISOLASI

     Isolasi adalah penutupan sementara suatu area kerja yang di anggap berbahaya terutama bagi pekerja di sekitarnya. dalam penutupan suatu Area kerja , biasanya di lakukan apabila di suatu tempat pekerjaan terjadi resiko yang berbahaya.
Ada beberapa contoh pekerjaan yang di haruskan pengisolasian adalah:

       - Kegiatan Radiografi dan Hydrotest.
       - Temperature yang membahayakan.
       - Pekerjaan Listrik.
       - Penempatan bahan - bahan yang berbahaya.
       - Pekerjaan Mechanical.  
     
     Tanda - tanda umum bahwa suatu area kerja yang terisolisasi adalah :

- Terpasang / bentang safety line
- Tulisan tanda larangan dan jenis kegiatan yang membahayakan.
- Terpasang danger Tag / Out of service Tag.
- Di terbitkannya Work permit bila perlu.

Sebelum melakukan pekerjaan di tempat terisolisasi , terlebih dulu kita melapor kepada pengawas setempat dan pekerja yang menangani dengan tujuan semua pihak yang berwenang mengerti apa tujuan pengisolasian , kita wajib melapor kepada pengawas agar mereka dapat bekerja kembali dengan melepas semua tanda tanda pengisolasian.

B. DANGER TAG

 
      Yang di maksud dengan Danger Tag   
di sini adalah pemberian tanda - tanda larangan untuk tidak di gunakan / di opresikan , baik kendaraan , alat - alat kerja dan alat pendukung kerja.
Pemasangan Danger Tag sama pengertiannya dengan Pengisolasian , jadi seandainya suatu alat terpasang Danger Tag agar jangan sekali - kali melepas atau membuang dengan sengaja. 
membuang atau melepas bukan oleh orang yang tertera di dalam kartu Danger Tag akan berakibat fatal karena di dalam Danger Tag tertera Nama Pemasang , Nama Perusahaan , Tanggal , jam pemasangan, jenis alat dan alasan pemasangan Danger Tag.
Melepas danger Tag bukan oleh orang yang bersangkuatan akan menimbulkan bahaya bagi orang lain yang mungkin sedang bekerja di Area tersebut. jadi pikirkanlah dahulu sebelum melepasnya.

C. OUT OF SERVICE TAG


     Maksud dari pemasangan Out Of Service Tag adalah;
- Memberi tahu semua personil bahwa instalasi atau
   alat tidak boleh di operasikan karena dapat meng-
   akibatkan cidera orang atau menimbulkan kerusa-
   kan lebih lanjut pada instalasi atau alat tersebut.
- Siapa saja yang menganggap bahwa instalasi atau
   alat rusak dan jika di operasikan dapat menimbul-
   kan cidera pada orang atau kerusakan lebih lan-
   jut pada instalasi atau alat tersebut.
- Harus di gunakan bila kerusakan terjadi pada ins-
   talasi atau alat yang jika di operasikan dapat me-
   nimbulkan ancaman keselamatan terhadap orang-
   atau kerusakan lebih lanjut pada alat tersebut.

- Harus di pasang di tempat yang mudah di lihat oleh setiap orang yang mungkin mencoba menghidupkan,
   mengoperasikan, atau Mengakses Instalasi atau Alat.
- Boleh di pasang oleh siapa saja yang menganggap bahwa apabial instalasi atau alat tersebut jika di opera-
   sikan dapat menimbulkan cidera pada orang atau kerusakan lebih lanjut pada instalasi atau alat tersebut.
   Sebelum Out Of service Tag di pasang di pastikan bahwa aliran energi Utamanya (jika ada ) sudah di
   Putus.


Sumber; she/hh